 EN
金属加工、修理、メンテナンスの現場では、錆、塗料、表面の欠陥がよく見られる課題です。これらの汚染物質を効果的に除去するには、強力なグラインダーを使用するだけでは不十分であり、適切な研磨工具と砥粒サイズを選定することも同様に重要です。
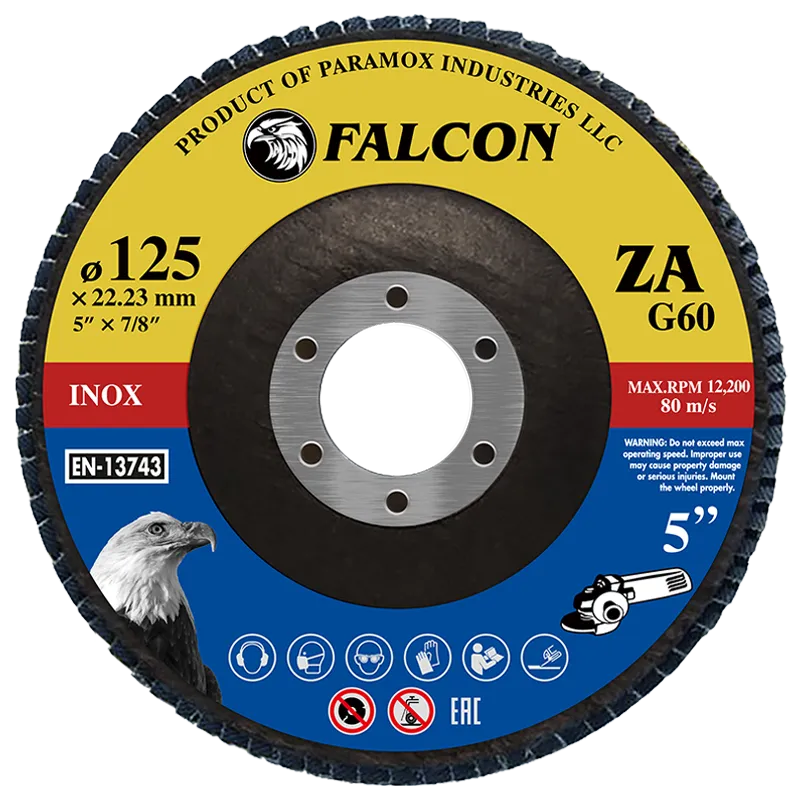
フレップディスクは、錆の除去、塗料剥離、表面仕上げといった用途で広く採用されている代表的な解決策の一つであり、効率的な材料削りと滑らかな仕上げ効果を両立させます。従来のグラインダーホイールとは異なり、フレップディスクは重なり合う研磨フラップを備えており、制御された切削作用を実現するとともに、深い傷がつくリスクを低減します。
ただし、砥粒の番号(グリット)を誤って選択すると、研削効率が低下したり、不要な表面損傷が生じたり、加工時間が長くなったりする可能性があります。フレップディスクのグリット番号を理解することで、専門家は表面処理の各工程に最適な研磨材を選定できます。
ファルコン社は、プロ向けの研削・清掃・仕上げ作業に設計された高性能フレップディスクを提供しています。本ガイドでは、異なるグリット番号のフレップディスクの働き方と、錆や塗装の除去に最適な製品の選び方について説明します。
フレップディスクのグリット番号について
フレップディスクのグリット番号とは、フレップ表面に付着している研磨粒子の大きさを示すものです。この番号によって、素材を除去する際の切削力の強さおよび最終的な表面の滑らかさが決まります。
覚えておくと便利な基本ルール:
・番号が小さいほど=砥粒が粗い=素材の除去速度が速い
・番号が大きいほど=砥粒が細かい=仕上げ面が滑らかになる
最適なグリット番号を選ぶには、以下の3つの主な要素を考慮する必要があります:
・対象表面の状態
・加工対象となる素材
・希望する最終仕上げ
適切な砥粒度を使用することで、作業効率の向上、ディスク寿命の延長、およびより優れた表面処理結果が得られます。

錆除去用フラップディスクの砥粒度ガイド
錆除去には、切断力と表面制御性のバランスが重要です。最適な砥粒度は、腐食の程度によって異なります。
重度の錆除去:40~60番手のフラップディスク
厚い錆の付着、重度の酸化、または頑固な表面腐食に対しては、粗目(コアース)の砥粒度のフラップディスクが最も適しています。
40番手および60番手のフラップディスク 強力な切断性能を発揮し、以下のようなものを素早く除去できます:
・厚い錆層
・腐食の堆積
・古い塗装
・溶接残留物
これらの粗目砥粒は、最大限の材料除去が必要な表面処理の初期段階に最適です。
一般的な錆取り:80番目のフラップディスク
軽度から中程度の錆取りに適し、 80番目のフラップディスク 効率性と表面保護のバランスが優れています。
以下に最適です:
・表面の錆を除去する
・金属表面を清掃する
・研削痕を均一化する
・塗装前の金属表面を整える
中程度の研磨作用により、過度な傷を付けずに汚染物質を効果的に除去します。
最終仕上げのための表面処理:120~240番のフラップディスク
錆を除去した後、より細かい番手のディスクを使用して表面を滑らかにし、塗装や仕上げ作業の準備を行います。
推奨される選択肢:
・120番: 残った傷を除去し、より滑らかな表面を作り出します
・180番: より精緻な表面仕上げを実現します
・240番: 最終仕上げおよびポリッシング前の準備に適しています
粗い研磨の後に細かい番手を使用することで、より清潔な外観を実現し、塗膜の密着性を向上させます。
ペイント除去に最適なフラップディスクの砥粒番号の選定
ペイント除去には、塗膜の厚さや表面状態に応じて異なる研削レベルが必要です。
厚いペイントおよび複数層の塗膜
厚く頑固なペイントや複数層の塗膜を除去する場合:
40〜60番のフラップディスク が推奨されます。
強力な切削性能により、塗膜を迅速に除去し、その後の処理に向けた表面準備が可能です。
標準的なペイント除去
通常のペイント剥離作業の場合:
80番目のフラップディスク 汎用性の高い選択肢です。
ペイントを効果的に除去しつつ、下地の表面に対するコントロール性も向上させます。
塗装除去後の表面仕上げ
塗装を除去した後、表面にさらに微調整が必要になる場合があります。
使用:
120番以上の中目・細目フラップディスク
残った傷を除去し、再塗装や保護コーティングの施工前に滑らかな表面を作り出すのに役立ちます。
フラップディスクの砥粒サイズ(グリット)選定におけるよくある誤り
不適切な砥粒サイズを選択することは、研削結果が不十分になる最も一般的な原因の一つです。
砥粒サイズが細かすぎるものを使用する
細目(高番手)のフラップディスクは滑らかな仕上がりを実現しますが、頑固な錆や厚い塗膜を除去するには必要な研削力が不足しています。
よく見られる結果には以下のようなものがあります:
・ 材料除去速度が遅い
・加工時間が長くなる
・工具の摩耗が増加する
砥粒が粗すぎる使用
粗い砥粒は素材を素早く除去しますが、柔らかい表面にはより深い傷を残す可能性があります。
考えられる問題には以下が含まれます:
・追加の仕上げ作業
・表面の外観が均一でなくなる
・表面損傷のリスクが高まる
プロジェクト全体で単一の砥粒のみを使用する
プロフェッショナルな表面処理では、通常、複数段階の砥粒を使用します。
一般的な作業手順は以下の通りです:
1. 40/60番手: 頑固な錆や塗装の除去
2.80番手: 表面の清掃と平滑化
3. 120~240番手: 仕上げ前の最終調整
この方法により、作業効率が向上し、よりプロフェッショナルな仕上がりが得られます。

フラップディスクの性能を最大限に引き出すためのポイント
適切な番手を選択することは重要ですが、正しい使用方法も研削性能およびディスクの寿命に影響を与えます。
適正な研削角度を保つ
フラップディスクを約 15°-30°ワークピース表面に対して保持します。
これにより以下の効果が期待できます:
・摩耗を均等に分散させる
・研削操作の制御性を向上させる
・ディスクの使用寿命を延長する
過度な圧力をかけないでください
過度な圧力をかけると、必ずしも切断速度が向上するわけではありません。むしろ、過剰な熱が発生し、研磨材の摩耗が加速する可能性があります。
フラップディスクが自然に材料を除去できるよう、一定かつ制御された圧力をかけてください。
ディスクを常に動かしてください
同じ場所に長時間留まらないでください。
連続的な円運動または往復運動は、以下の問題を防止します:
・過熱
・摩耗の不均一化
・表面損傷
摩耗したディスクは適宜交換してください
摩耗したフレップディスクは切断効率が低下し、仕上げ品質も劣化します。
適切なタイミングでディスクを交換することで、安定した性能を維持し、全体的な生産性を向上させることができます。
より優れた表面処理のため、適切なファルコン・フレップディスクを選択しましょう
効率的な錆除去、塗装剥離、および表面仕上げには、正しいフレップディスクの砥粒サイズ(グリット)を選択することが不可欠です。
重度の腐食除去に適した荒目40グリットから、最終的な表面仕上げに最適な微粒子240グリットまで、各グリットには特定の用途があります。
ファルコン・フラップディスクは、高品質な研磨材と信頼性の高い構造で設計されており、プロ向けの金属加工用途に対応しています。適切な砥粒サイズを選択し、正しい操作方法を用いることで、より高速な加工、長いディスク寿命、および均一な仕上げ結果が得られます。
適切な研磨材を選ぶことは、単に材料を除去することだけではなく、最大限の効率で最良の表面処理を実現することです。